不少采购都遇到过这样的情形:一张机架图,切割丢给 A 厂、折弯丢给 B 厂、焊接和喷涂又另找 C 厂,本以为分开比价能省钱,结果到装配时发现孔对不上、角度有偏差,三家互相说是对方的问题,交期还因为多次转运被一再往后推。问题往往不在某一家设备不行,而在工序被拆开后,公差、责任与节奏都断了链。本文把钣金件一体化外协的逻辑讲清,并给出一份下单前就能用的避坑清单。据《2026中国钣金产品市场调查》等公开研究汇总,2026 年中国钣金市场规模约五千六百亿至七千一百亿元,激光切割渗透率约百分之六十八、自动化约百分之七十二;行业正从单件代工走向方案加交付加服务,多品种小批量占比约百分之六十五,这也让一站式协同成为主流需求而非少数选择。
一、把钣金件拆给多家外协,坑常出在衔接处
工序一拆多,风险不是简单相加,而是集中在几类衔接问题上:
- 公差累积:每一家都按自己的习惯留公差,下料偏一点、折弯回弹偏一点、焊接变形再偏一点,到装配时误差叠加,常常超出图纸允许范围。
- 责任界面模糊:折弯角不对、焊接有变形、喷涂掉漆,到底是哪一段的责任,往往说不清,最后采购在中间反复协调。
- 交期叠加:多家各自排产、多次转运,任何一家延期都会让整条链停摆,总周期被悄悄拉长。
- 一致性不稳:不同厂家的材料批次、设备状态与工艺参数不一,同一张图的零件,不同批次之间也可能有明显差异。
很多返工并不是某一家做错了,而是工序被拆开后,没有人对此零件的全流程负责。缺失的恰恰是那根贯穿全程的基准线。
二、什么是一站式外协:从图纸到成品的工艺链
一站式外协,指的是在同一家供应商的厂区内,完成从图纸到成品的主要工序:下料(激光切割、激光切管)到折弯,再到焊接、表面处理,最后装配成型。关键不在于工序多,而在于设计基准与一份工艺卡贯穿全程,上游每一刀都为下游的折弯、焊接与装配留好余量。
各段也都有可参照的国标框架:下料与割缝补偿可参考 GB/T 18462-2025《激光加工机械 金属切割的性能规范》;一般公差可参考 GB/T 1804;焊接结构件公差可参考 GB/T 19804;坡口形式可参考 GB/T 985.1;表面处理可参考 GB/T 5237 系列。把标准写进委托单,比口头约定清楚得多。想从源头减少后期问题,也可以先看本站的《激光切割 DFM 设计指南》,把可制造性设计前置。
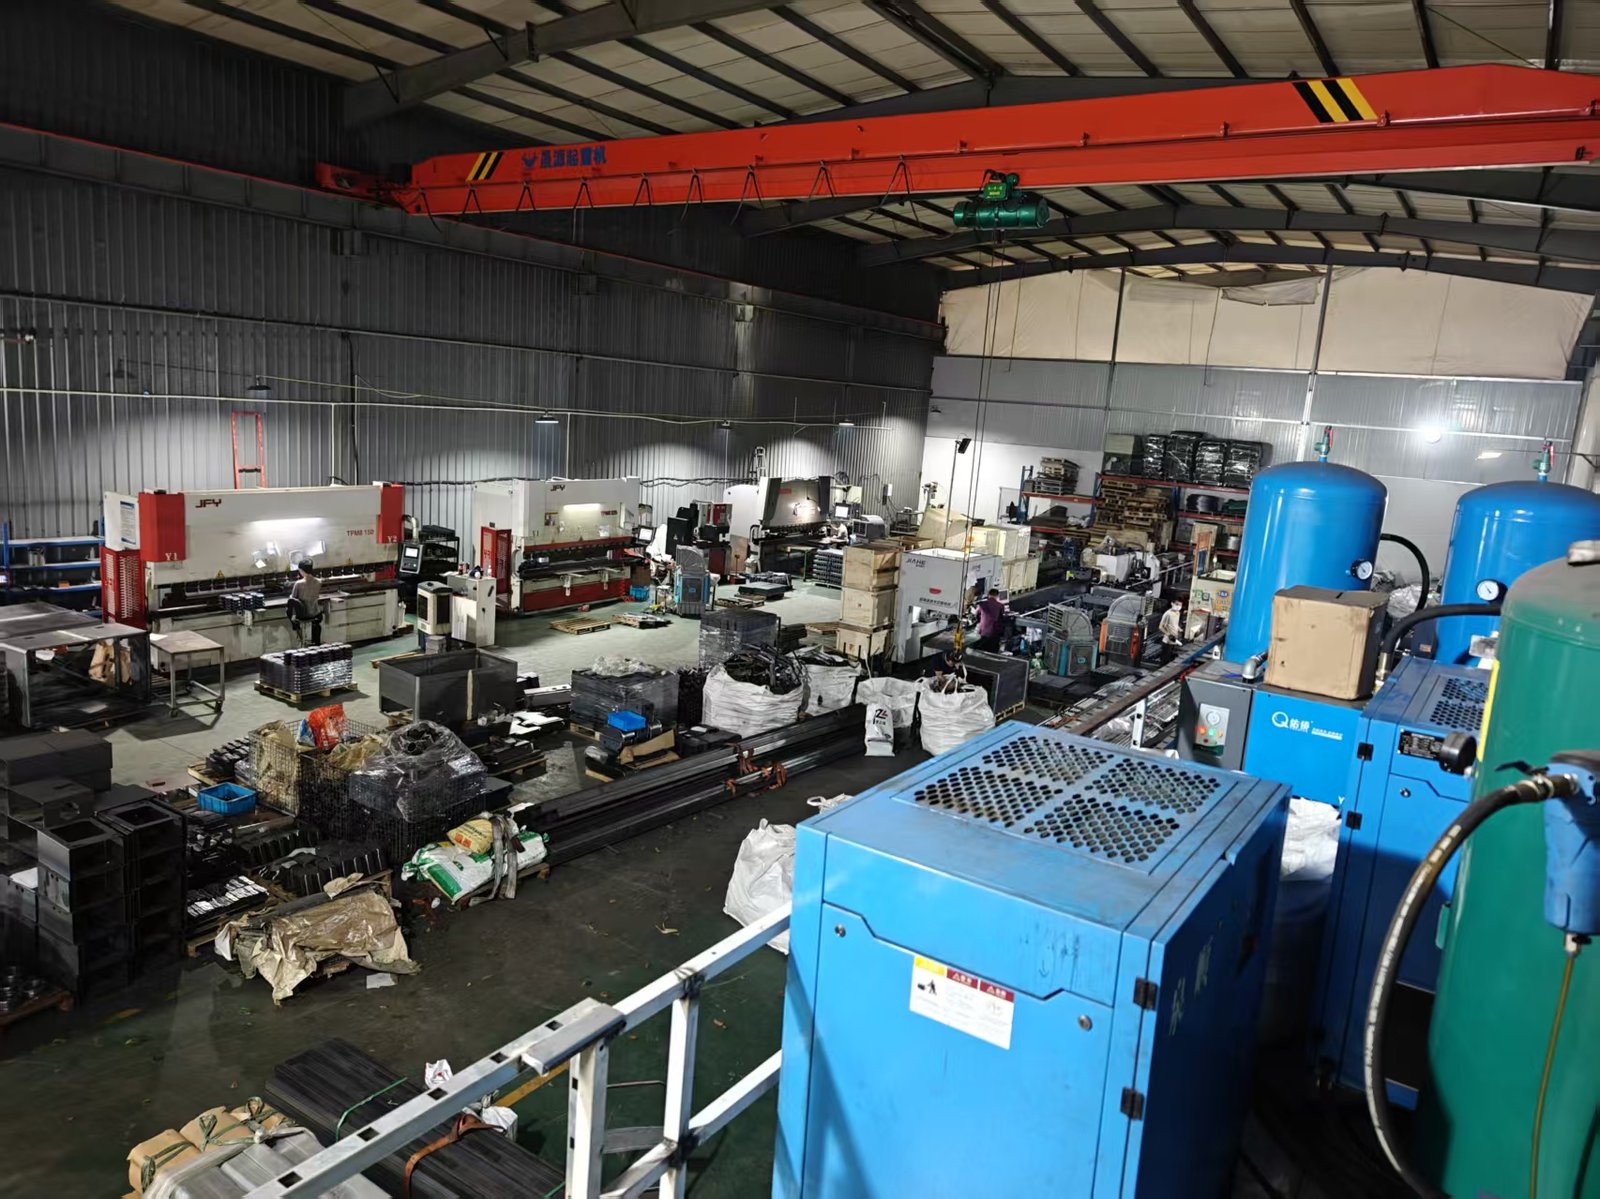
三、一体化协同能解决哪几类问题
把拆分式外协和一体化外协放在同一张表里对比,差异一目了然:
| 对比维度 | 拆分式外协 | 一体化外协 |
|---|---|---|
| 公差控制 | 各段独立留差,叠加易超差 | 全程统一基准,公差连续可控 |
| 责任界定 | 多厂衔接,问题易扯皮 | 单一责任主体,问题可追溯 |
| 交期节奏 | 多次转运叠加,一环卡全停 | 厂内流转,排产一体 |
| 批次一致性 | 设备与参数不一,波动大 | 同设备同工艺卡,批次稳定 |
| 沟通成本 | 多窗口对接,信息易失真 | 一次图纸评审锁定要求 |
需要说明的是,一体化并非对所有订单都划算。单件、极简结构、只求较低单价且对一致性无要求的散件,分开比价仍有空间。但对装配关系复杂、表面质量要求高、需要稳定供货的订单,一体化协同的综合收益更明显。
四、哪些场景更适合一站式(本地场景)
结合宁波本地的产业 structure,这几类需求尤其适合一体化外协:
- 自动化设备机架与机箱机柜:宁波装备与自动化企业密集,这类零件既有切割折弯,又常带焊接与喷涂,还讲究装配孔位一致。
- 新能源结构件:储能柜体、电池托盘类零件增长快,对尺寸稳定与防护处理要求高,行业公开研究给出的相关钣金件年复合增速可达两位数。
- 多品种小批量:占比约百分之六十五的订单换线频繁,协同排产比分散外协更省心。
- 外观件与装配件:对表面质量、色差与批次一致性敏感,一体化厂内管控更易达标。
判断该不该一站式,先问一句:这件零件最后要不要和其他零件装在一起?只要涉及装配,协同的价值就上来了。
五、选一站式外协厂,怎么避坑
市面上自称一站式的不在少数,真正能做到的要看实打实的几点:
- 看工艺覆盖是否真实:切割、折弯、焊接、表面处理、装配是否都在本厂设备完成,还是只把某些段转包。焊接与表面处理是转包高发环节,要重点确认。
- 看设备与图纸评审:能否在接单前做 DFM 评审、首件检验与样件试切,而不是照图就切。
- 看一致性管控:有没有工艺卡、首件检、批次抽检,能否提供装配前的试装记录。
- 看责任约定:合同是否写清各段验收标准与公差带,出现偏差时由谁负责。
- 看本地响应:宁波本地厂运输半径短、沟通快,临时改图、紧急补单都更从容。
把这几条作为筛选清单,比单纯比较单价更稳妥。关于外协厂核验的完整流程,可参考本站《找激光切割外协厂怎么避坑》,里面有设备核验、打样验证与报价交期管控的详细清单。
六、把协同要求写进委托单:给采购的清单
确定了合作方式,下一步是把要求写明白,避免后期扯皮。建议委托单至少包含:
- 完整图纸与公差带:关键尺寸给正负值,可参考 GB/T 1804 一般公差框架,别用大致差不多代替公差。
- 标注配合关系:哪些尺寸要和其他零件装配、哪个是基准面,写清楚优先级。
- 明确表面处理与防护:喷涂颜色、膜厚、盐雾要求,以及运输防护方式。
- 约定检验方式:首件检验加批次抽检的比例与判定标准。
- 锁定接口尺寸:孔位、安装面、安装边的基准统一,从源头避免装配错位。
把协同要求写进委托单,而不是留到验收时争论,是采购与外协之间成本较低、也较少扯皮的协作方式。
小结
钣金件一站式外协的价值,不在于把工序堆在一起,而在于用一条贯穿全程的设计基准和工艺卡,把公差、责任与节奏重新连成闭环。对装配关系复杂、表面质量要求高、需要稳定供货的订单,一体化协同往往能在综合交付成本与一致性上换来实打实的收益。下单前把工艺覆盖、一致性管控与责任约定三件事问清、写清,比反复比价更能决定这批零件最终是否省心。把图纸评审和首件检验做成习惯,很多后期的返工与扯皮,其实在接单前就能被化解。
常见问题
拓翔内容团队
拓翔机械科技(宁波)有限公司 · 统一社会信用代码:91330212MA2H7G2A2U
厂区地址:宁波市鄞州区潘火街道金谷中路东9号申江控股园区 · 电话:13857834110
本文为钣金加工工艺科普,行业数据引用自《2026中国钣金产品市场调查》等公开研究汇总,仅供选型与协作方式参考,不代表对任何单一订单的承诺。