2026 年以来,新能源装备的钣金需求明显抬升。据国家能源局《中国新型储能发展报告(2026)》,截至 2025 年底全国新型储能累计装机规模达 1.36 亿千瓦,较上一年增长 84.3%,到 2026 年 6 月底进一步增至 1.53 亿千瓦;光伏侧,多家行业公开报告估算 2026 年国内新增装机有望突破 300GW。装机放量直接带动储能机柜、逆变器外壳、光伏支架与连接件等钣金构件的需求,也对切割精度、切口质量与防腐等级提出了比普通机箱更高的要求。本文从加工视角,把这类新能源钣金件的选材、工艺选型与下单避坑讲清楚,供设备厂、集成商与采购参考。
一、新能源装备为什么对钣金精度更苛刻
储能与光伏构件的使用环境,决定了它们比室内机箱更"娇气"。储能机柜多部署在户外,常要求 IP54 乃至 IP65 的密封等级与长期耐候能力;光伏支架要在风压、雪载与盐雾环境中使用二十五年以上。两者又都集中在薄板区间,且呈现多规格、小批量、频繁换型的特征。据行业公开资料,激光切割在钣金加工领域的普及率已超七成;金运唯拓激光的市场数据称,2026 年面向光伏储能赛道的平板激光切割与激光切管设备订单同比增长约 25%;瑞生五金行业数据称,储能领域钣金件需求较 2025 年增长约 18%。需求结构的变化,把薄板切割的精度与一致性推到了新高度。
新能源钣金的核心矛盾,是用更薄的材料、更严的密封,去对抗更恶劣的环境。切口质量与防腐,往往比板材本身更决定寿命。
二、储能机柜钣金件:材料、厚度与密封要求
储能户外机柜、逆变器外壳与风机控制柜体的外壳,材料以 SGCC 镀锌钢、SPCC 冷轧板为主,部分外观或防腐要求高的部位采用不锈钢,厚度多集中在 0.5 至 6.0 毫米区间(据大族激光等厂商技术资料)。这类构件对加工的要求很具体:
- 切口无毛刺、热变形小:机柜要拼成密闭腔体,毛刺会顶起密封条形成渗漏通道,是户外柜体进水的常见根源。
- 尺寸一致性高:柜门、侧板与安装梁要靠工装快速装配,孔位偏差会直接拖慢总装节奏。
- 利于自动焊接:切口平整才能衔接机器人焊接线,减少后道打磨与补焊。
镀锌板切割时要留意锌层遇热挥发的锌烟与切口挂渣,需要良好抽风,并对挂渣做清理,必要时采用氮气保护切割或后续打磨。相关毛刺高度可参照钣金件通用质量框架控制,目标是切口无毛刺或控制在很小范围。下图为本厂钣金一体化加工产线实景。
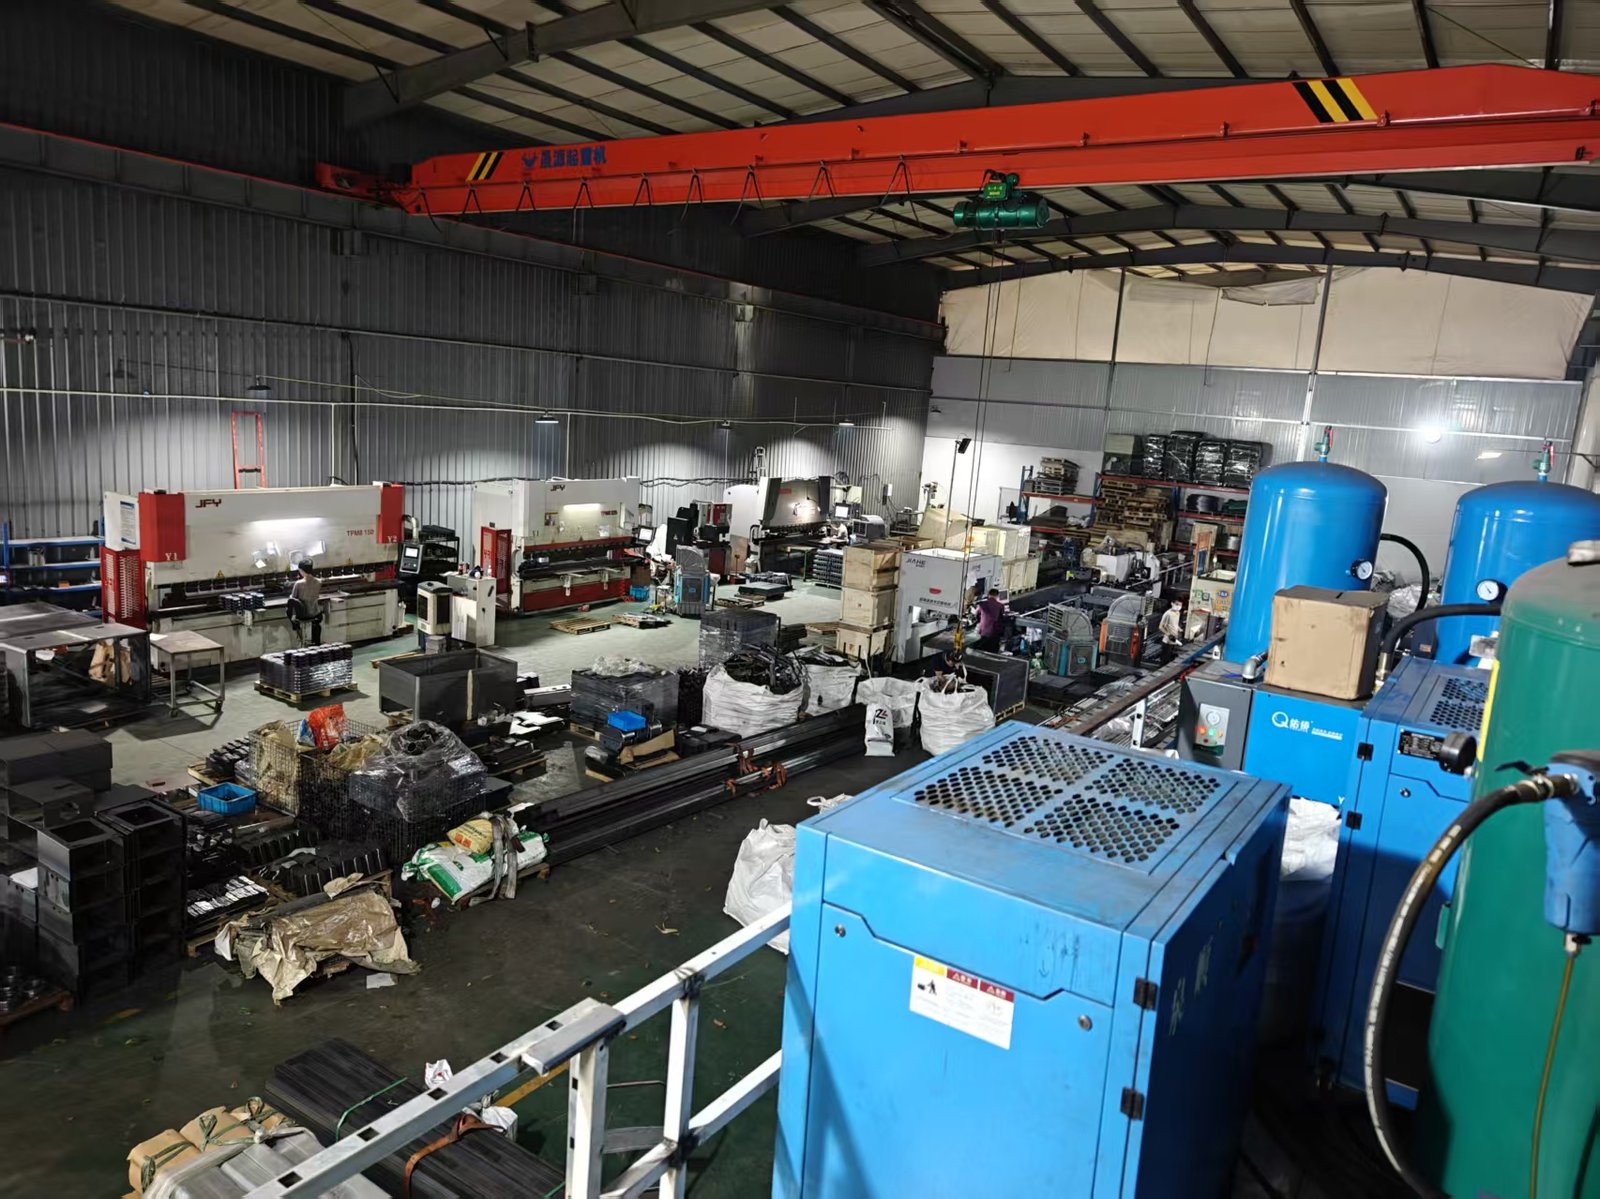
三、光伏支架与连接件:薄板高速下料的讲究
光伏支架的主梁、斜撑、檩条与连接件,大量使用 0.8 至 4 毫米的镀锌钢、5052 / 6061 铝合金薄板。与柜体不同,支架更看重下料速度与材料利用率:
- 切口无毛刺、不变色:减少后道打磨,铝合金可用氮气保护避免氧化变色。
- 高排料利用率:通过智能排料降低废料,是支架成本竞争的关键。
- 材料适配:沿海高盐雾、高湿度环境,锌铝镁合金因切口具备一定自修复特性而更有优势(行业公开资料)。
支架的成本不只在板材单价,更在排料利用率与后处理工时。切口质量好,省下的是整条产线的打磨与返修。
四、激光切割 vs 其他工艺:为什么新能源钣金偏向光纤激光
把光纤激光、数控冲床与等离子放在一张表里对比,差异很直观:
| 对比维度 | 光纤激光切割 | 数控冲床 | 等离子切割 |
|---|---|---|---|
| 切口质量 | 无接触、无毛刺、热影响小 | 受模具限制、孔型受限 | 有挂渣、热影响大 |
| 柔性适配 | 适合多规格小批量快换型 | 适合大批量标准件 | 适合厚板粗切 |
| 薄板速度 | 高速稳定 | 快但需模具投入 | 较慢且质量偏低 |
| 后处理 | 基本免打磨 | 视模具状态 | 需打磨清理 |
| 典型场景 | 储能柜体、支架连接件 | 标准网孔、大批量件 | 厚板结构件粗下料 |
需要说明的是,激光并非万能。地面电站的厚壁承重件、对孔型有特定规律的批量标准件,仍可与冲床或等离子组合使用。但对储能机柜、逆变器外壳与支架连接件这类薄板精密构件,光纤激光凭借切口质量与柔性,已成为主流选择。
五、把要求写进图纸:新能源钣金件避坑清单
新能源钣金件的返工,多半出在"要求没写清"。建议委托单至少包含以下条目:
- 标注材料牌号与镀层:镀锌、锌铝镁还是铝合金,不同材料切割参数与后处理不同。
- 关键密封边给公差带:可参考 GB/T 1804 一般公差框架,别用"大致差不多"代替公差。
- 明确毛刺要求:写明无毛刺或毛刺高度上限,从源头避免密封失效。
- 写明防腐与膜厚:喷涂颜色与膜厚、盐雾小时数,可参考 GB/T 10125 盐雾试验与 GB/T 5237 喷涂系列标准框架。
- 统一孔位与装配基准:预留涂层厚度,折弯回弹补偿与焊接变形控制写进工艺卡。
把防腐等级、毛刺上限与公差带写进图纸,而不是留到验收时争论,是新能源钣金协作中成本较低、也较少扯皮的方式。
六、选加工厂的几个硬指标(本地场景)
市面上能做新能源钣金的不在少数,真正稳妥的要看实打实的几点:
- 薄板切割与氮气保护能力:能否对不锈钢、铝合金做到免氧化切割,是外观件与防腐件的前提。
- 工艺是否一体化:切割、折弯、焊接、表面处理是否在本厂完成,避免多厂转包带来的公差累积与责任模糊。
- 一致性管控:是否执行图纸评审、首件检验与批次抽检,能否提供试装记录。
- 本地响应:宁波本地厂运输半径短、沟通快,临时改图、紧急补单更从容。
结合宁波本地产业配套,储能与光伏设备厂商找就近的一体化钣金外协,往往能在交期与一致性上获得更实的收益。关于一体化协同的逻辑,可参考本站《钣金件怎么一站式外协》,把公差、责任与节奏连成闭环。
小结
储能机柜与光伏支架的钣金加工,难点不在"能不能切",而在"切得干净、装得密封、用得耐久"。从选材与厚度,到切口无毛刺、氮气保护免氧化,再到把防腐等级与公差带写进图纸,每一步都直接影响户外构件的寿命与电站的运行安全。对设备厂与集成商而言,选一家具备薄板激光加氮气保护、且覆盖切折焊涂一体化的本地外协厂,比单纯比单价更能决定这批零件最终是否省心。把图纸评审与首件检验做成习惯,很多后期的渗漏、锈蚀与装配偏差,其实在接单前就能被化解。
常见问题
拓翔内容团队
拓翔机械科技(宁波)有限公司 · 统一社会信用代码:91330212MA2H7G2A2U
厂区地址:宁波市鄞州区潘火街道金谷中路东9号申江控股园区 · 电话:13857834110
本文为钣金加工工艺科普。文中储能装机数据引自国家能源局《中国新型储能发展报告(2026)》;光伏与钣金需求数据引自行业公开报告与厂商技术资料,仅供选型与协作方式参考,不代表对任何单一订单的承诺。具体工艺以图纸与双方技术协议为准。