平面激光切割已经能很好地解决钣金平板的落料、开孔与正切断,但当零件本身带立体曲面、斜面孔位或空间相贯关系时,普通的二维设备就需要配合模具或多道工序才能勉强完成。三维五轴激光切割正是在这个缺口上出现的方案:它在平面两轴之外增加两个旋转自由度,让切割头能随工件曲面摆动、始终垂直贴合加工面,从而一次装夹完成多面修边、异形孔与坡口。本文从原理讲起,把它的典型应用、与冲压和机器人切割的选型边界,以及委托加工的避坑清单讲清楚,供汽车零部件、工程机械与新能源行业的工程师和采购参考。
一、二维平面切割够用时,为什么还需要三维五轴
平面激光切割只在板材平面内做 X、Y 两个直线轴移动,切割头固定朝下,处理的是"一张平板的展开图"。对于四门两盖的平板坯料、机箱机柜的方孔圆孔,它高效且经济。可一旦零件是立体成型的——比如冲压后的覆盖件、挤压成型的异形管、带曲面坡口的结构件——平面切割头无法垂直贴合并在多个角度完成切边与开孔,就暴露出局限。
三维五轴增加的两个旋转轴,使切割头能在正负一百六十度左右的范围内摆动,始终垂直于斜面或弧面作业。这意味着它可以处理"成品零件本身的立体形状":在曲面上修边、开斜孔、切坡口,且全程非接触、无需开模。对多品种、小批量、频繁改型的订单,这种柔性价值尤为突出。
判断是否需要三维五轴,先看零件"是否还停留在展开图阶段"。如果已经是立体的成品形状,平面切割往往要补模具或多道工序,这时三维五轴才可能更省。
二、汽车热成型件:三维五轴的主战场
三维五轴常见且用量可观的应用,是汽车热成型高强钢构件。A/B 柱、防撞梁、门槛、车顶加强梁以及新能源汽车的一体式车门环,多采用一千五百兆帕级热成型钢,冲压成型后是复杂曲面,需要在多个面上修边、开孔与切坡口。
这类高强钢硬度高,普通机械切削容易挤压变形、崩边,还拖累强度;传统冲压则要配套定制修边模与冲孔模,单套模具开发动辄一月以上,新车型改款时模具直接报废。三维五轴用非接触激光一次成型,热影响区极小(行业公开资料称可小于零点二毫米)、强度基本不损失、切口平整无毛刺,且把新车型试制周期从传统冲压的几个月压缩到一两周,单件加工成本较传统工艺有显著下降空间。
据百度百科五轴三维激光切割机词条与行业公开资料,截至二零二三年十月全国已有约二百八十九条热成形产线,三维五轴激光切割机床保有量超过一千台,一条热成形生产线通常配备四到五台此类设备。可见它是汽车轻量化与安全件量产的关键装备,而非小众工艺。
三、不止汽车:异形曲面件的其他落点
三维五轴的应用并不限于汽车。凡是带立体曲面、斜面孔位或空间相贯关系的金属件,都是它的用武之地:
- 航空与航天:发动机叶片、燃烧室冷却孔周边与机身曲面件的精密切割。
- 工程机械:驾驶室覆盖件、异形外观结构与带曲面坡口的承力件。
- 家电与消费:曲面外壳、异形支架,以及亚克力、碳纤维复合材料等非金属的曲面切孔与修边。
- 健身器材与医疗:曲面管材、器械外壳等对形状一致性要求高的零件。
- 新能源电池托盘:铝合金挤压型材拼焊而成,内部密布冷却水路孔、模组固定斜孔与安装法兰坡口,对孔位同轴度与平面度要求很高。
从汽车安全件到新能源电池托盘,三维五轴的共性价值是用柔性替代模具:把"开模—试模—报废"的链条,压缩成"数模—试切—量产"的短闭环。
四、三维五轴 vs 传统冲压与机器人切割:选型边界
把三维五轴、传统冲压模具与六轴机器人激光切割放在一张表里对比,差异很直观:
| 对比维度 | 三维五轴激光切割 | 传统冲压模具 | 六轴机器人激光 |
|---|---|---|---|
| 模具投入 | 无需开模 | 单套模具开发周期长、成本高 | 无需开模 |
| 柔性适配 | 适合多品种小批量、频繁改型 | 适合超大批量的固定件 | 适合大尺寸、空间可达的件 |
| 精度表现 | 重复定位精度高(设备可达正负零点零五毫米级) | 取决于模具磨损状态 | 受臂展与刚性影响 |
| 改型周期 | 数模到零件,通常一两周 | 改款模具易报废,数月 | 重新编程即可 |
| 典型场景 | 热成型件、曲面修边、斜孔坡口 | 标准大批量覆盖件 | 大尺寸覆盖件、底盘件 |
需要说明的是,三维五轴并非取代冲压。超大批量的标准件,模具的摊薄成本仍有优势;而对多车型共线、样件试制、含复杂空间关系的异形件,三维五轴的柔性与短周期更占优。选型的核心是看批量与改型频率,而不是单纯比设备单价。
五、把需求讲清楚:三维件委托避坑清单
三维件的返工,多半出在"信息给不全"。委托外协前,建议至少落实以下条目:
- 提供三维数模或装配示意:仅凭二维图纸难以表达空间角度与相贯关系,数模能直接驱动编程。
- 写清材料牌号与强度等级:一千五百兆帕热成型钢、铝合金型号等不同材料,切割参数与后处理不同。
- 标注关键尺寸公差带:可参考 GB/T 1804 一般公差框架,别用"差不多"代替公差。
- 明确孔位、坡口与装配基准:坡口形式、角度、相贯角度与装配基准写清,避免切完再转工序补坡口。
- 先打试制件:用与量产相同的设备与参数试切典型工件,验证可行性与精度,再谈批量。
- 把验收标准写进协议:切口质量、毛刺高度、垂直度可参照 GB/T 18462-2025《激光加工机械 金属切割的性能规范》与 ISO 9013 热切割切边质量分级的框架约定。
把三维数模、公差带与坡口要求写进委托单,而不是留到试切时口头补充,是三维件协作中成本较低、也较少扯皮的方式。
六、宁波本地找三维激光加工要注意什么
市面上标榜"能做三维"的不少,真正稳妥的要看三点:是否自有实体产线与三维加工设备,而不是纯贸易转包;是否覆盖切割、折弯、焊接与表面处理的一体化工艺,避免多厂转包带来基准不统一与公差累积;是否执行图纸评审、首件检验与批次抽检。
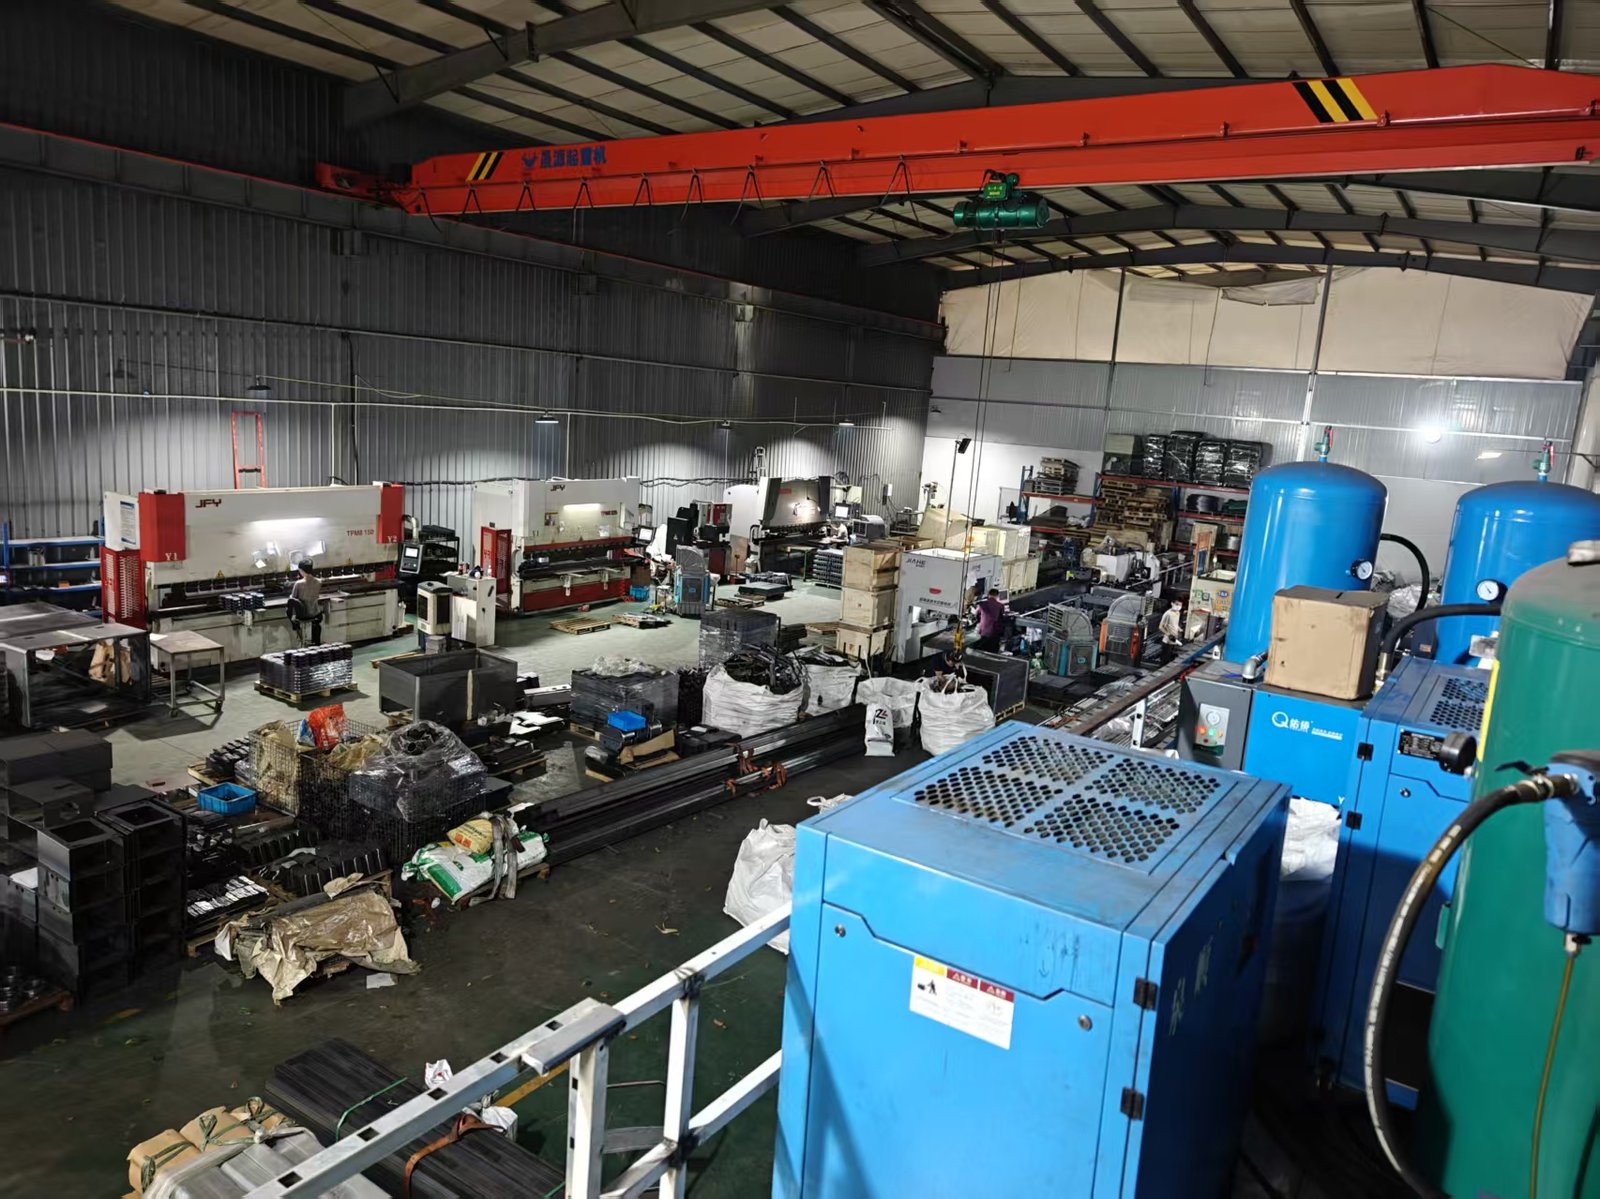
拓翔机械科技(宁波)有限公司位于鄞州区潘火街道金谷中路东9号申江控股园区,配备三维五轴激光切管机、大功率光纤激光割板与精密激光打孔设备,对含空间相贯线、斜切与坡口的圆管、方管及异型材可一次成型加工;对平面板材类的复杂三维曲面修边需求,建议先寄样做工艺路线评估与试切。本地厂运输半径短、沟通快,临时改图与紧急补单更从容。关于一体化协同的逻辑,可参考本站《钣金件怎么一站式外协》,把公差、责任与节奏连成闭环。
小结
三维五轴激光切割的价值,不在于"切得更厚",而在于"切得更立体、更柔性"。它用非接触、无模化的方式,把汽车热成型高强钢 A/B 柱与车门环、航空与工程机械异形曲面件、含空间相贯线的管件这些平面设备难以一次完成的零件,压缩到"数模—试切—量产"的短闭环里。对工程师与采购而言,选三维五轴还是传统冲压,核心看批量与改型频率;而委托前把三维数模、材料强度、公差带与坡口要求讲全,往往比反复比价更决定这批零件最终是否省心。把首件检验与图纸评审做成习惯,许多后期的变形、错位与装配偏差,其实在接单前就能被化解。
常见问题
拓翔内容团队
拓翔机械科技(宁波)有限公司 · 统一社会信用代码:91330212MA2H7G2A2U
厂区地址:宁波市鄞州区潘火街道金谷中路东9号申江控股园区 · 电话:13857834110
本文为激光加工工艺科普。文中行业数据引自百度百科五轴三维激光切割机词条、金运唯拓激光与尼可激光等公开技术资料,设备精度与成本数据均为行业公开区间,不代表拓翔机械自身设备参数;具体工艺以图纸与双方技术协议为准。