激光切割、折弯、焊接与表面处理再到位,零件在出厂到客户产线之间的那段路,往往才是货损的高发区。薄板件被压变形、锐边磕碰掉漆、沿海运输盐雾锈蚀、到货开箱发现数量对不上——这些问题很少出在工艺本身,而多出在包装运输这一环。尤其国庆长假前后,物流周转慢、露天堆放多、返工窗口长,防护一旦松懈,等到复工开箱才发现锈点或凹痕,责任与成本都很难厘清。本文把钣金件包装运输的防撞、防锈、标识与堆叠要点整理成一份清单,供采购与外协跟单参考,也顺带说明为什么把包装要求写进委托单,比事后扯皮更省心。
一、为什么包装运输是交付的"最后一关"
不少工程师把质量验收的终点放在工厂出库,但实际上,零件从出库到装配上线的过程,环境变量比车间里复杂得多:装卸搬运的跌落与撞击、长途运输的颠簸与挤压、沿海与梅雨季的高湿盐雾、以及露天中转的日晒雨淋。
行业公开归因数据很能说明问题:出口设备的运输损伤里,约百分之三十五来自堆码压溃,约百分之三十来自装卸跌落,约百分之二十来自海上盐雾锈蚀,真正与产品自身质量相关的只占约百分之十五。换句话说,绝大多数到货异常,源头不是加工,而是包装运输。把这一环当成交付的"最后一关"来管更划算。
判断一批货会不会出事,先看"它怎么被装、怎么被运、怎么被堆",而不是只看"它出厂时合不合格"。包装运输是质量闭环里离客户最近的一步。
二、防撞缓冲:从薄板到重型结构件的分级方案
不同体量、不同表面状态的钣金件,对缓冲与固定的要求差异明显,按体量分级更稳妥:
| 零件类型 | 主要风险 | 推荐方案 | 关键动作 |
|---|---|---|---|
| 薄板与精密组件(0.5–2 毫米) | 划伤、磕边、变形 | 气泡膜或珍珠棉单件包裹 + 瓦楞纸箱 | 棱角加硬护角,箱内隔板隔开,避免相互摩擦 |
| 带涂层或阳极氧化件 | 表面化学反应变色 | 无酸中性纸隔离 + 防锈纸 | 禁用含硫含氯材料直接接触表面 |
| 折弯件与机架 | 回弹失稳、层压塌陷 | 分层固定 + 层间木板或橡胶垫 | 薄板件单独分层,禁止叠压承重 |
| 重型结构件与机柜 | 移位、碰撞、压溃 | 木箱或木方框架 + 刚性连接 | 螺栓或绑带固定到底座,接触点垫 EVA 缓冲 |
缓冲设计不是"多塞泡沫"就能解决。对高价值精密件,可参考 GB/T 8166-2011《缓冲包装设计》的流程,先确定产品脆值,再按等效跌落高度换算所需缓冲厚度。对普通外协件,做到"单件隔离、棱角护防、层间分散、刚性固定"四步,已能拦下大部分运输划伤与变形。
三、防锈防护:长假与海运环境下的关键动作
锈蚀是钣金件运输途中最隐蔽也最棘手的损伤,尤其国庆长假期间零件在仓库或货场露天停放数日,加上宁波沿海高湿环境,裸件或普通包装很容易在几天内出现锈点。防锈等级可参考 GB/T 4879-2016《防锈包装》的四级框架:
- A 级:防锈期三到五年,用于长期储存与远距离运输,多采用铝塑膜真空封套或充氮封存。
- B 级:防锈期两到三年,用于国内周转与中短途运输,常用气相防锈膜或防锈油加塑料膜密封。
- C 级:防锈期约一年,用于直接出厂发运的常规批次,采用防潮防水包装或气相防锈纸。
- D 级:防锈期六到十二个月,用于工序间周转与备用品,做一般防潮防水包装即可。
普通钣金外协件多为 B 级或 C 级。裸件先清洁干燥,再按环境选气相防锈纸或 VCI 防锈膜;海运或长期存放可加干燥剂并放入湿度指示卡便于到货验证。更系统的表面防锈思路,可参考本站《激光切割件的防锈与表面处理要点》。
长假前后交货,最稳妥的做法是"先clean再封、按周期选级、箱内留证据"。把防锈等级和储存天数写进委托单,比事后争论"到底是谁的责任"更省成本。
四、标识与堆叠:别让"看不见的要求"变成货损
包装再好,若搬运工不知道"这箱怕压、怕潮、要平放",规范标识就是把隐性要求变成显性动作的关键,至少应包含三类信息:
- 产品标识:每件或每箱标明名称、图号、数量与批次,便于到站快速核对,也避免混批。
- 防护标识:箱面明示"轻拿轻放""防潮""向上""勿压"等提示,直接约束搬运方式。
- 储运条件:怕湿件标防潮、海运件标防盐雾、精密件标防震,让中转环节知道怎么堆放。
堆叠本身也有讲究:重型在下、轻型在上,件与件之间用垫木或气泡袋隔开,大型件用绑带固定防止滑动。对薄板与折弯件,必须单独分层固定,绝不允许上层重量直接压在已成型件上。装载车辆优先选带减震装置的,装卸用专用吊具或叉车,避免直接拖拽造成边角变形。
五、到站验收与异常处置
收货环节是货损责任的最后确认点,建议按三步执行:先检查外包装是否完好、封条是否 完好;再开箱核对数量与型号是否与发货单一致;最后逐件检查划伤、变形与锈点。发现异常要立即拍照留证、保留原包装,并在签收单上注明损伤情况,避免事后难以厘清。
对批量件,可参照 GB/T 9174-2008《一般货物运输包装通用技术条件》的通用要求,结合双方技术协议做外观与尺寸抽样复检,把问题拦在装配之前。若是含焊接、表面处理的一体化零件,也可对照本站《激光切割件验收看什么》的判定要点做到货复评。
六、宁波本地外协的包装协同建议
选外协厂时,包装往往被忽略,但它恰恰是"一体化交付"里最容易被多厂转包环节扯断的一环。真正稳妥的本地协作,至少要看三点:是否把包装防护要求写进委托单与技术协议,而不是口头约定;是否自有产线、从切割到表面处理一体化完成,避免多厂倒手增加搬运与磕碰次数;是否执行出库前的包装自检与拍照留档。
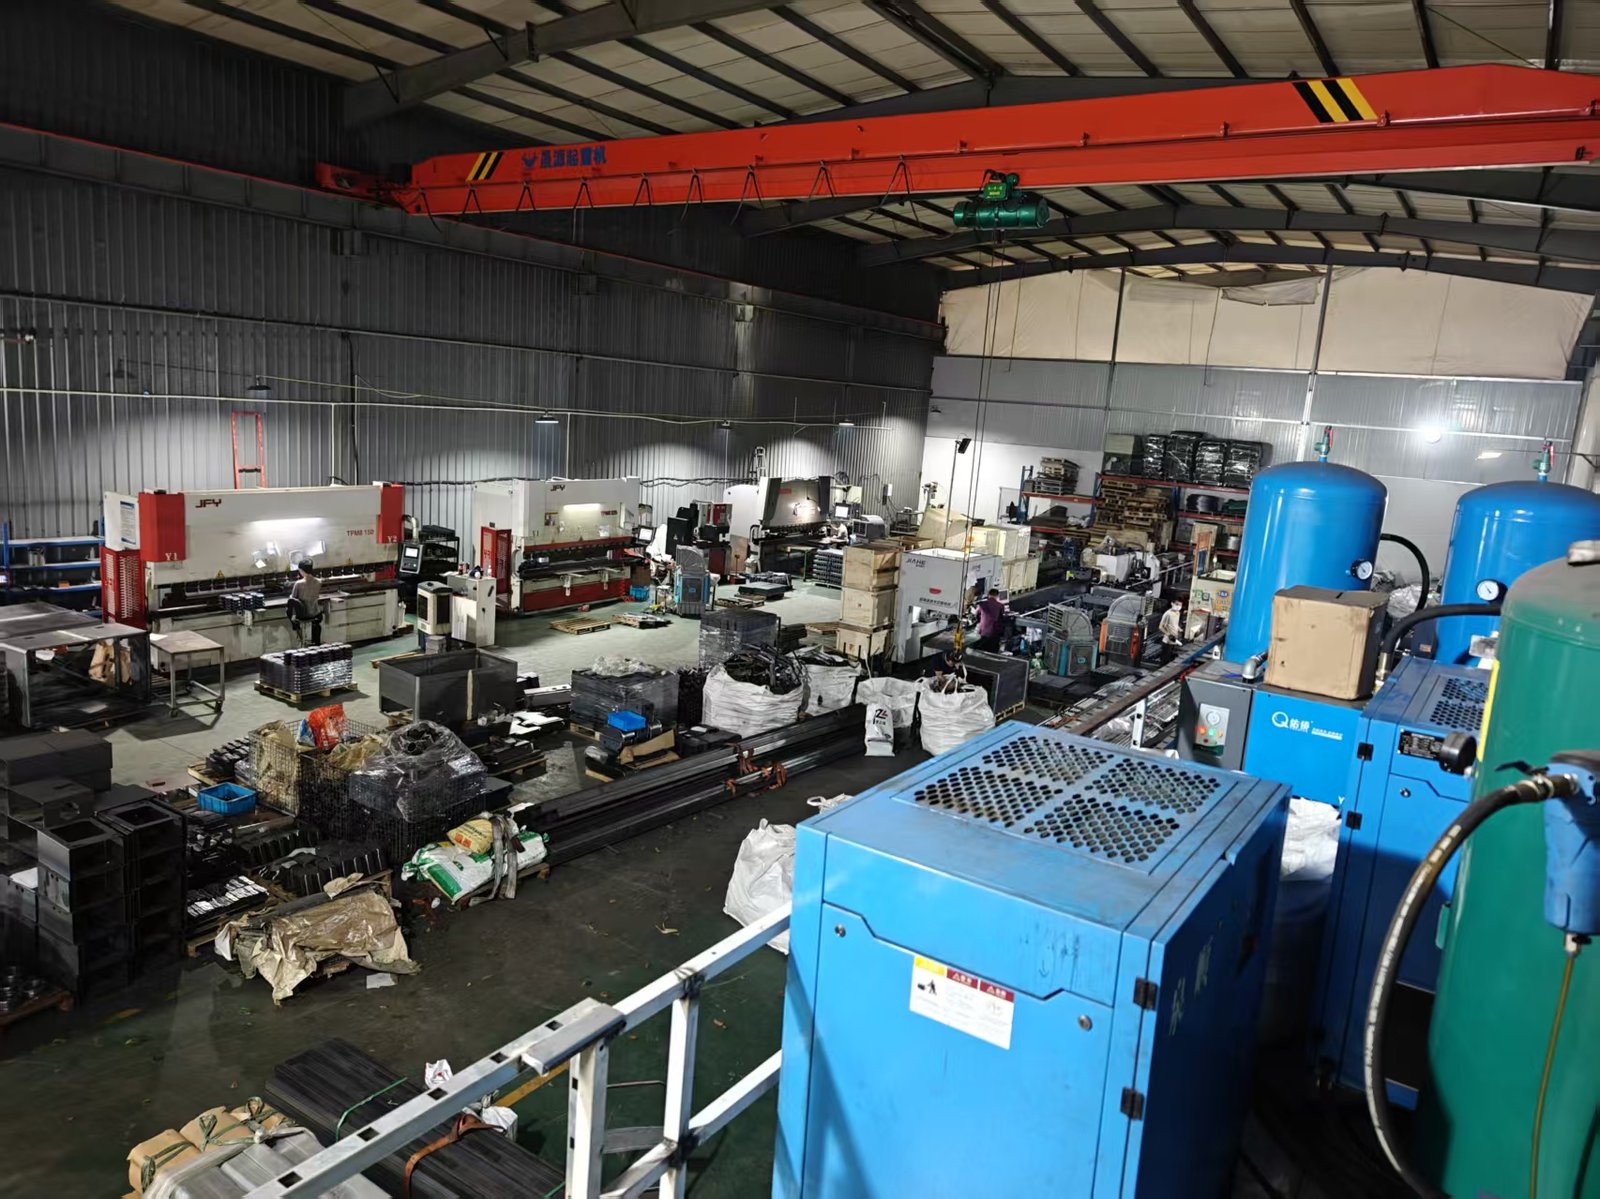
拓翔机械科技(宁波)有限公司位于鄞州区潘火街道金谷中路东9号申江控股园区,覆盖激光切割、折弯、焊接与表面处理的一体化工艺,对出厂件按运输方式做分级包装与防锈处理,并在长假等物流敏感时段主动提醒客户确认交期与防护等级。本地厂运输半径短、沟通快。关于节前节后的排产与交期节奏,可参考本站《国庆前后钣金外协怎么排产》,把排产、防护与到货验收连成闭环。
小结
钣金件包装运输不是可有可无的末道工序,而是离客户最近的质量闭环。把防撞缓冲按体量分级、防锈等级对照 GB/T 4879-2016 选配、隐性防护要求变成箱面显性标识、到站验收做成三步留证,就能拦下绝大多数到货异常。尤其国庆长假这类物流敏感窗口,提前把包装等级、防锈周期与储运条件写进委托单,比事后追溯责任更省心;用一份清晰的防护清单,把约百分之八十五的"运输相关损伤"挡在出厂门之外。
常见问题
拓翔内容团队
拓翔机械科技(宁波)有限公司 · 统一社会信用代码:91330212MA2H7G2A2U
厂区地址:宁波市鄞州区潘火街道金谷中路东9号申江控股园区 · 电话:13857834110
本文为钣金加工交付科普。文中引用的 GB/T 4879-2016《防锈包装》、GB/T 9174-2008《一般货物运输包装通用技术条件》、GB/T 8166-2011《缓冲包装设计》均为现行国家标准;运输损伤归因数据引自工业包装行业公开文章,为行业统计区间,不代表拓翔机械自身数据;具体包装与防护以图纸、技术协议及双方约定为准。